Mengenal Infill dalam 3D Printing: Parameter Krusial yang Sering Diabaikan
Baca dalam 60 detik
- Infill adalah struktur internal pada cetakan 3D FDM yang memengaruhi kekuatan, bobot, dan durasi pencetakan.
- Tingkat kepadatan infill tidak selalu berbanding lurus dengan kekuatan; ketebalan dinding dan orientasi cetak juga berperan.
- Pola infill seperti grid, cubic, gyroid, dan lightning menawarkan trade-off berbeda antara kekuatan dan efisiensi material.
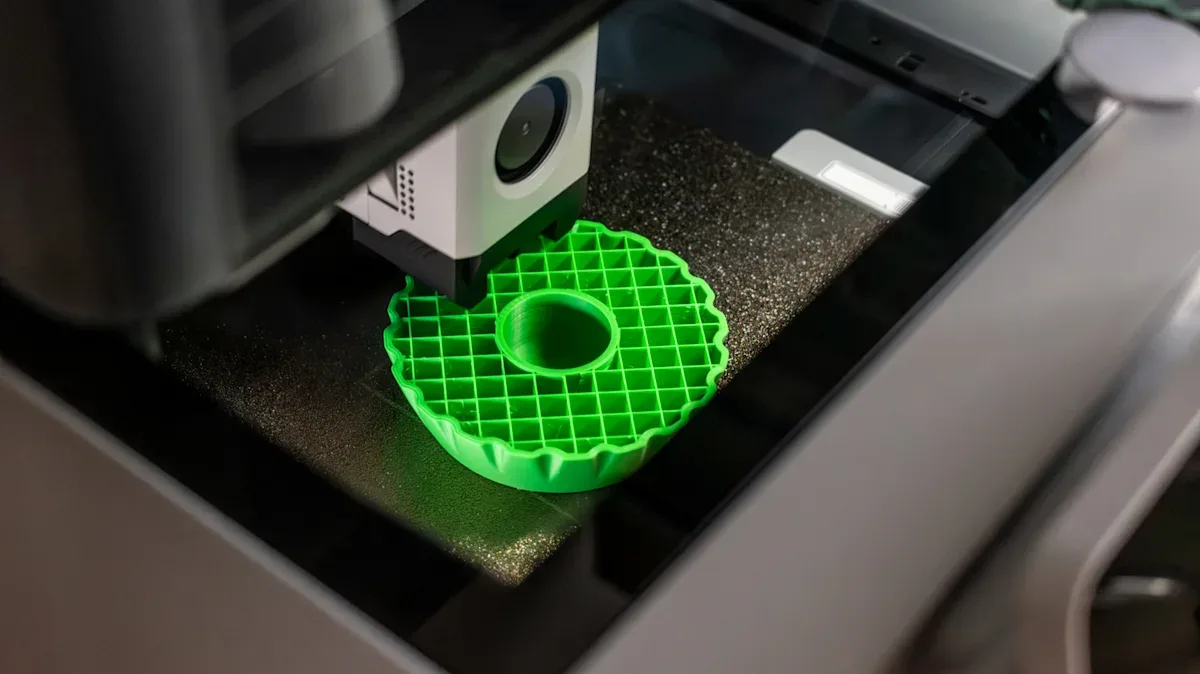
Di balik permukaan mulus hasil cetak 3D, terdapat anyaman garis yang jarang disadari pengguna awam: infill. Struktur internal ini bukan sekadar hiasan, melainkan penentu utama seberapa kokoh, berat, dan efisien sebuah objek cetak. Pada printer FDM/FFF—teknologi yang paling banyak digunakan pemula—perangkat lunak slicer merancang kerangka dalam yang menopang lapisan di atasnya tanpa harus memadatkan seluruh isi dengan filamen.
Berbeda dengan printer resin yang umumnya menghasilkan objek padat, printer filamen memungkinkan pengaturan kepadatan infill dalam persentase. Angka 0% berarti rongga kosong, sedangkan 100% mengisi penuh interior. Namun, menurut produsen printer Prusa, sebagian besar model cukup dicetak dengan infill 10–15%, sementara Flashforge merekomendasikan 20% sebagai titik awal serbaguna. Kedua angka tersebut bukan patokan mutlak, sehingga pengguna tidak perlu merasa terintimidasi oleh persentase yang tampak teknis.
Pemilihan tingkat infill bukan sekadar soal kekuatan. Semakin padat isian, semakin banyak filamen terpakai, bobot bertambah, dan waktu cetak memanjang. Prusa menekankan bahwa menambah ketebalan dinding (perimeters) seringkali lebih efektif meningkatkan kekuatan keseluruhan dibandingkan menaikkan persentase infill. Faktor lain seperti orientasi cetak dan jenis material juga memainkan peran besar. Karena itu, infill bukan indikator tunggal kekuatan objek.
Menariknya, infill 0% tetap bisa berhasil pada kasus tertentu. Model dengan dasar tertutup dan rongga yang menyempit ke atas dapat dicetak tanpa isian. Namun, permukaan datar lebar tanpa penopang berisiko melengkung karena filamen panas yang menetes. Inilah mengapa pratinjau lapisan di slicer menjadi langkah wajib sebelum memulai pencetakan berjam-jam.
“Untuk model normal, infill di atas 30 persen hampir tidak pernah dibutuhkan,” demikian panduan Prusa, menggarisbawahi bahwa kekuatan struktural tidak semata ditentukan oleh kepadatan isian.
Pola infill yang tersedia di slicer pun beragam, masing-masing dengan keunggulan spesifik. Grid menjadi solusi serbaguna yang sederhana. Cubic membentuk struktur tiga dimensi yang mampu menahan gaya dari berbagai arah. Gyroid menggunakan kurva kontinu untuk distribusi kekuatan yang lebih merata—sekaligus memberi tampilan seperti pasta futuristik di dalam cetakan. Sementara itu, lightning hanya bercabang di area yang membutuhkan penopang permukaan atas, sehingga menghemat material dan waktu, meski tidak sekuat pola lain.
Bagi pemula, menjelajahi seluruh menu infill bukanlah keharusan. Memulai dengan pola bawaan dan kepadatan sedang sudah cukup rasional. Penyesuaian baru diperlukan ketika objek memiliki fungsi spesifik: model pajangan, rumah elektronik, dan braket penahan beban jelas membutuhkan pendekatan berbeda. Di sinilah pemahaman tentang infill menjadi keterampilan dasar yang membedakan hasil cetak amatir dan profesional.
Di Indonesia, komunitas pencetak 3D terus tumbuh, terutama di kalangan perajin, startup manufaktur, dan edukasi STEM. Pemahaman parameter infill yang tepat dapat menekan biaya produksi dan meningkatkan kualitas produk cetak. Namun, masih banyak pengguna yang terjebak pada pengaturan default tanpa memahami konsekuensinya. Ke depan, seiring makin terjangkaunya printer 3D, literasi teknis semacam ini akan menjadi pembeda antara sekadar hobi dan produksi yang efisien. Pertanyaannya, sudahkah Anda memeriksa pratinjau lapisan sebelum menekan tombol cetak?